
- Compreender os pontos fortes e as limitações da soldagem, da rebitagem e dos adesivos é fundamental para a criação de conjuntos metálicos duráveis e com boa relação custo-benefício.
- A escolha do método correto depende de fatores como caminhos de carga, compatibilidade de materiais, facilidade de manutenção necessária e escala de produção.
- Os métodos híbridos costumam oferecer os melhores resultados, equilibrando resistência imediata, durabilidade a longo prazo e flexibilidade de fabricação.
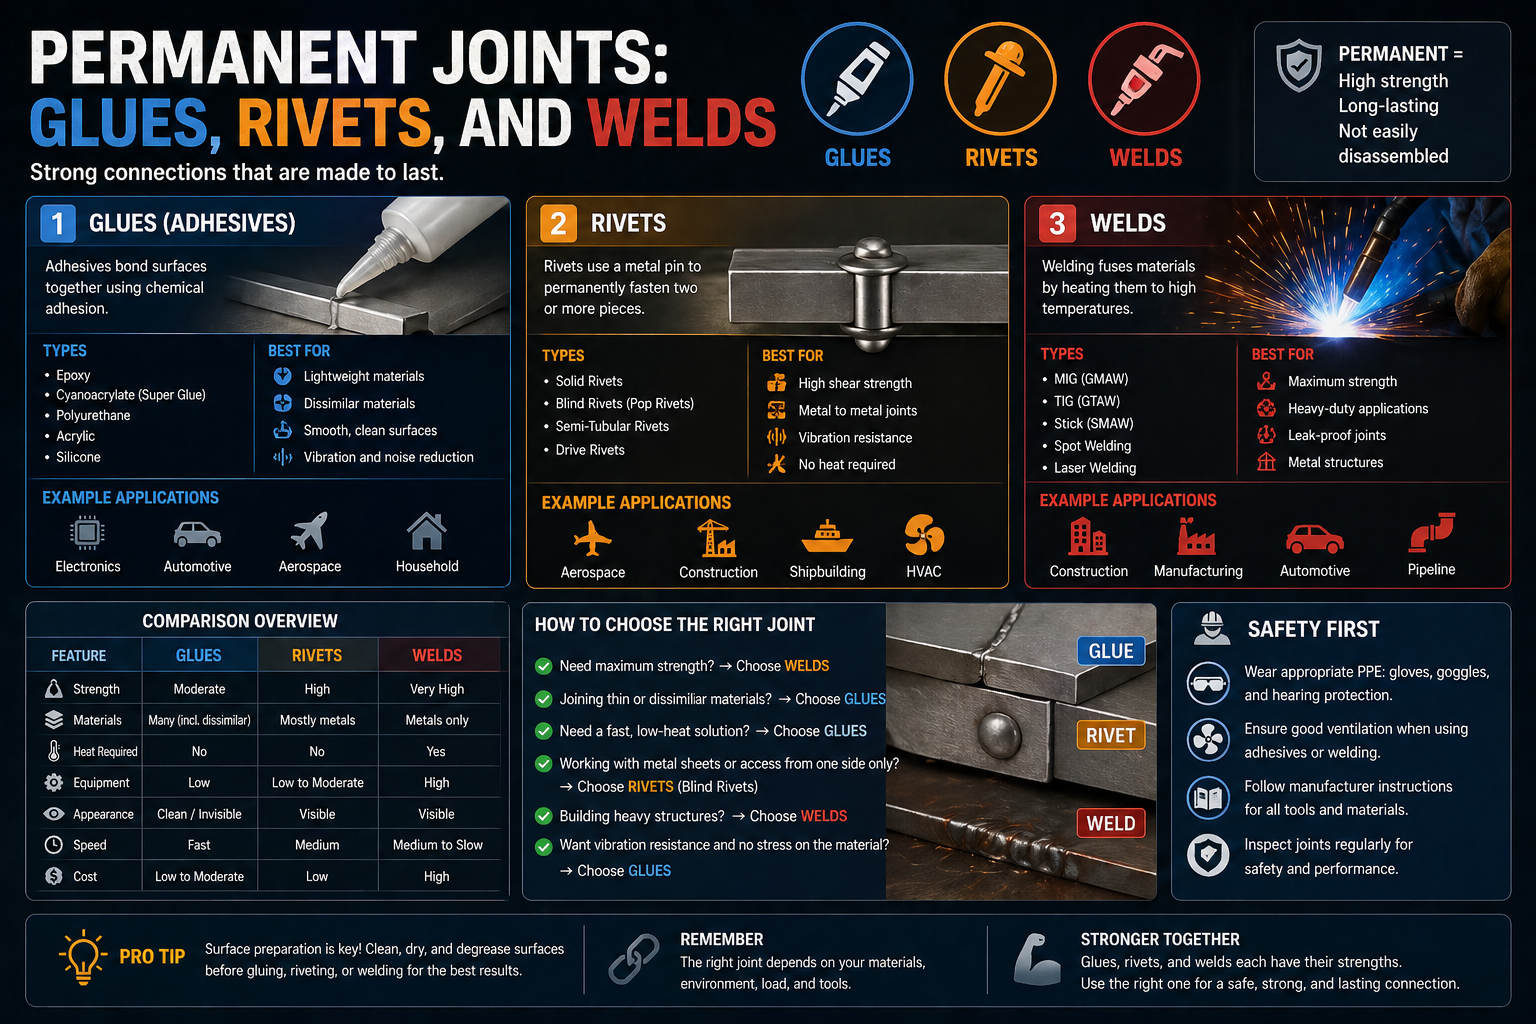
Quando se trata de unir peças metálicas para garantir sua durabilidade, poucas decisões impactam tanto o produto final quanto a escolha do método de união . Seja projetando uma montagem industrial complexa, trabalhando em um projeto automotivo ou simplesmente fazendo um reparo na sua garagem, a decisão entre colas, rebites e soldas pode determinar o sucesso ou o fracasso. Não se trata apenas de manter as peças no lugar — trata-se de resistência, confiabilidade sob tensão, facilidade de reparos futuros e até mesmo da estética de um acabamento perfeito.
Este guia reúne as informações mais aprofundadas de fontes confiáveis e guias técnicos — além de uma boa dose de conhecimento prático de engenharia — para oferecer uma visão completa dos métodos de união permanente: como funcionam, por que falham e quando cada um é a opção ideal. Seja você designer, fabricante ou engenheiro industrial, prepare-se: abordaremos tudo, desde os conceitos básicos até os detalhes mais específicos que podem economizar dinheiro, tempo e frustração no futuro.
Visão geral dos métodos de junção permanente
Em fabricação de metal, as juntas permanentes referem-se a métodos que criam ligações seguras e duradouras entre dois ou mais componentes. Ao contrário dos fixadores temporários (como parafusos e porcas), as juntas permanentes são projetadas com a intenção de que as peças não sejam separadas — pelo menos, não sem destruir a junta ou causar danos. Os três métodos mais comuns são:
- SoldagemFunde peças de metal usando calor, geralmente com um material de enchimento.
- RivtingFixa mecanicamente as peças usando pinos ou rebites de metal, criando juntas interligadas e resistentes.
- AdesivosUne partes quimicamente usando substâncias como epóxi, acrílico ou cianoacrilatos.
Cada método possui um conjunto único de atributos, e escolher o mais adequado raramente se resume a encontrar um "melhor" universal — trata-se de considerar caminhos de carga, materiais, custos, estética, facilidade de manutenção e restrições de produção. A seguir, vamos detalhar tudo o que você precisa saber para tomar decisões bem fundamentadas.
Soldagem: O Peso-Pesado das Juntas Permanentes
A soldagem é a opção preferida para muitas aplicações industriais e estruturais porque funde metais literalmente em nível atômico . Ela cria juntas com resistência e rigidez notáveis — quando feita corretamente, a ligação pode ser tão forte quanto (ou até mais forte que) as peças unidas. Aqui está o que você precisa saber sobre a soldagem como técnica de união permanente:
Como funciona a soldagem
A soldagem quase sempre envolve a fusão das bordas das peças a serem unidas — às vezes chamadas de metais base — e, em seguida, a solidificação dessas bordas . Frequentemente, um material de enchimento de composição semelhante é adicionado para reforçar a junta e preencher quaisquer lacunas. Altas temperaturas são as mais comuns, mas existem processos (como a soldagem ultrassônica) que utilizam fricção ou vibração em temperaturas mais baixas, especialmente para materiais finos ou delicados.
Principais métodos de soldagem utilizados em chapas metálicas
- Soldagem por arco metálico blindado (SMAW/Stick)Utiliza um eletrodo consumível revestido com fluxo. Simples e portátil, ótimo para metais ferrosos, reparos externos e construção, mas menos preciso e mais trabalhoso.
- Soldagem MIG (Metal Inert Gas)/Soldagem a Arco Metálico com Gás (GMAW)Alimenta um eletrodo de fio constante e utiliza um gás de proteção. Amplamente utilizado para maior velocidade e automação. Mais limpo, sem necessidade de remover escória de fluxo, ideal para produção em massa.
- TIG (gás inerte de tungstênio)/soldagem a arco de tungstênio a gás (GTAW)Utiliza um eletrodo de tungstênio não consumível, com ou sem vareta de enchimento separada. Ideal para chapas finas, aço inoxidável, alumínio e titânio. Oferece alta precisão e soldas mais atraentes e suaves, mas requer grande habilidade e é mais lento que a soldagem MIG.
- Soldagem por pontosComum para unir chapas finas na fabricação de automóveis ou eletrodomésticos. A resistência elétrica na junção gera o calor; processo muito rápido, mas limitado a juntas sobrepostas.
- Soldagem por Arco Flux-Cored (FCAW)Semelhante à soldagem MIG, mas utiliza um arame preenchido com fluxo para autoproteção. Excelente para trabalhos ao ar livre ou em locais sujos onde o uso de gás de proteção não é viável.
- Soldagem a laser/Soldagem por feixe de elétronsTécnicas especializadas para juntas de alta precisão nas áreas aeroespacial, médica e eletrônica, oferecendo distorção mínima — às vezes utilizadas em ambientes industriais avançados.
Vantagens da soldagem
- Juntas rígidas e de alta resistência — geralmente a ligação mais forte possível para metais.
- Uma ampla gama de materiais (ferrosos e não ferrosos) pode ser soldada, embora a compatibilidade dos materiais e os pontos de fusão devam ser considerados.
- Acabamentos suaves e visualmente atraentes com a técnica e o pós-processamento corretos.
- Suporta diversas geometrias de juntas (juntas de topo, sobrepostas, em T e de canto).
- Ideal para produção automatizada em grande volume, especialmente para soldagem MIG/TIG/ponto.
Desvantagens da soldagem
- Permanente — as juntas são extremamente difíceis ou destrutivas de desmontar.
- A distorção térmica é especialmente problemática para chapas metálicas finas em aplicações de precisão.
- Requer mão de obra especializada (especialmente TIG), equipamentos específicos e precauções de segurança.
- Consome muita energia: necessita de eletricidade e, por vezes, de gases de proteção.
- Soldar metais diferentes é um desafio; nem todas as ligas são soldáveis entre si.
- Zonas afetadas pelo calor podem enfraquecer o metal adjacente ou introduzir tensões internas.
Onde a soldagem brilha
A resistência e a durabilidade incomparáveis da soldagem a tornam a melhor opção para:
- Estruturas automotivas, chassis e muitos componentes estruturais
- Conjuntos aeroespaciais e de defesa
- Pontes, navios e grandes estruturas metálicas
- Eletrodomésticos, construção e máquinas pesadas
Mas nem sempre é a opção ideal, especialmente se você precisar de manutenção futura, estiver unindo materiais diferentes ou trabalhando com metais muito finos ou sensíveis, suscetíveis à distorção térmica.
Rebitagem: Fixação mecânica robusta para juntas metálicas
A rebitagem é uma técnica clássica para soluções de montagem metálica permanentes ou semipermanentes, especialmente onde a soldagem é impraticável e há risco de exposição ao calor ou necessidade de inspeção e manutenção mais fáceis . A ideia básica? Fixar mecanicamente duas ou mais peças inserindo um fixador metálico (o rebite) através de furos alinhados e deformando a extremidade para unir tudo.
Como funciona a rebitagem
Para criar uma junta rebitada, furos são feitos nas peças a serem unidas, o rebite é inserido e, em seguida, sua cauda é deformada — seja por martelamento, pressão ou aplicação com uma rebitadeira — de modo que tanto a cabeça quanto a cauda fixem o rebite no lugar. Isso forma uma trava mecânica firme e resistente . Uma vez instalado, o rebite geralmente não pode ser removido sem ser destruído, tornando a junta praticamente permanente.
Principais tipos de rebites e juntas
- rebites maciçosRebites clássicos de peça única, moldados por martelamento ou prensagem. Utilizados em aeronaves, pontes e navios.
- Rebites cegos (rebites pop)Habilite a rebitagem quando você só tiver acesso a um lado da montagem. Muito comum em produtos de consumo e montagens leves.
- Rebites tubulares/semitubularesOco ou parcialmente oco, reduzindo a força de fixação. Usado para materiais mais leves ou finos.
- Juntas sobrepostasPlacas sobrepostas unidas ao longo da sobreposição — um design robusto e comprovado pelo tempo.
- Juntas de topoAs placas se encontram lado a lado, unidas por rebites através de placas/tiras de cobertura em um ou ambos os lados (juntas de topo com tira simples ou dupla).
- Arranjos em cadeia e ziguezagueConsulte o alinhamento de múltiplos rebites ao longo da junta. A técnica em cadeia alinha os rebites em linhas retas; a técnica em zigue-zague os alterna para uma melhor distribuição da tensão.
Vantagens da rebitagem
- Excelente para unir chapas metálicas finas e materiais diferentes ou não ferrosos (como alumínio e cobre).
- Sem calor, portanto, sem risco de deformação, derretimento ou distorção de peças sensíveis — ideal para montagens que exigem dimensões precisas ou que envolvam superfícies pré-acabadas.
- Robusto e confiável em ambientes sujeitos a vibração (desde que a junta seja projetada corretamente).
- A inspeção e o controle de qualidade são mais fáceis e diretos do que em muitos processos de soldagem.
- Às vezes, pode ser desmontado para reparos (especialmente com tipos especiais de rebites).
Desvantagens da rebitagem
- Peso: Os rebites adicionam mais massa do que soldas ou adesivos.
- Requer furos pré-perfurados ou estampados — estes enfraquecem as placas e podem criar pontos de tensão ou vias de vazamento.
- Risco de corrosão na interface — se forem utilizados metais diferentes, pode ocorrer corrosão galvânica.
- Mais trabalhoso e demorado do que a soldagem para grandes produções (várias etapas: furar, posicionar, inspecionar e, às vezes, substituir).
- Cabeças salientes ou visíveis nem sempre são esteticamente agradáveis.
Onde a rebitagem é mais eficaz
- Estruturas aeronáuticas e aeroespaciais (utilizadas iconicamente em revestimentos e estruturas de aeronaves)
- Construção de pontes e construção naval
- Produtos de consumo onde o calor pode danificar os acabamentos (utensílios de cozinha, gabinetes de eletrônicos)
- Conjuntos que requerem inspeção periódica ou desmontagem parcial
Considerações de projeto para rebitagem
Distâncias adequadas entre as bordas, qualidade dos furos e espessura do material são essenciais. Se a chapa for muito fina ou o furo muito grande, a junta corre o risco de alongamento, afrouxamento ou cisalhamento. A seleção correta do rebite com base no tipo de carga (cisalhamento versus tração) é crucial, e atenção deve ser dada à corrosão — não junte metais diferentes sem proteção adequada.
Colagem adesiva: soluções químicas modernas para união de metais
A tecnologia de adesivos evoluiu muito e, para muitas montagens, a colagem de metais é uma opção competitiva . Em vez de fixar mecanicamente ou fundir as peças de base, os adesivos unem formando ligações químicas na interface. A ciência por trás disso é complexa, mas os resultados podem ser surpreendentemente fortes e confiáveis — às vezes até superando as juntas tradicionais em aplicações específicas.
Como funciona a colagem adesiva
Os adesivos conferem resistência à junta distribuindo as cargas por toda a área de colagem . Os adesivos comuns usados em metais incluem:
- Adesivos AcrílicosCura rápida, excelente para ambientes agressivos — frequentemente usado em transportes, eletrônica e construção.
- CianoacrilatosMais conhecida como 'supercola'; proporciona ligações rápidas e fortes, mas as juntas podem ficar quebradiças e inflexíveis.
- EpóxisAltamente resistente a produtos químicos e temperaturas extremas; pode ser formulado para flexibilidade ou rigidez.
A colagem com adesivo não cria furos no material (o que preserva a resistência e evita vazamentos) e pode fornecer uma vedação protetora contra umidade e produtos químicos.
Vantagens da colagem adesiva
- As cargas são distribuídas por toda a junta, sem concentrações de tensão provenientes de furos ou efeitos térmicos localizados.
- Ajuda a prevenir a corrosão entre metais diferentes, pois o adesivo bloqueia o contato direto e atua como isolante.
- Sem distorção térmica ou mecânica — perfeito para superfícies finas, delicadas ou com acabamento prévio.
- Excelente para unir formas irregulares ou superfícies muito grandes.
- Pode reduzir os custos de produção diminuindo a complexidade das peças (sem necessidade de fixadores ou suportes).
Desvantagens da colagem adesiva
- Em geral, apresentam resistência mecânica inferior à da soldagem ou da rebitagem bem projetada em aplicações estruturais.
- Suscetível à degradação ambiental, especialmente por umidade, produtos químicos, variações de temperatura ou luz UV.
- O desempenho depende muito da preparação da superfície — graxa, sujeira ou oxidação podem comprometer a resistência da ligação.
- Requer tempo de cura — pode levar horas ou mais para atingir a resistência máxima.
- Pode complicar a desmontagem ou o reparo futuros, especialmente se o adesivo for permanente.
Quando e onde usar adesivos em metais
- Conjuntos que necessitam de uma grande superfície selada contínua (como vidros automotivos e interfaces composto-metal)
- Painéis eletrônicos e de eletrodomésticos onde as cargas de serviço são mais leves.
- Onde a corrosão ou o isolamento entre peças são requisitos
- Prototipagem ou situações em que minimizar a mão de obra ou o peso das peças é importante.
Principais fatores de projeto para adesivos
- Tipo de tensão: clivagem, descascamento, cisalhamento e tração — os adesivos têm melhor desempenho em cisalhamento e pior desempenho em cargas de descascamento.
- Limpeza e preparação da superfície: Absolutamente vital — metal sujo, umidade ou mistura inadequada comprometem a adesão.
- Exposição ambiental: Escolha um adesivo que atenda às suas necessidades de resistência à temperatura, umidade, raios UV e produtos químicos.
- Juntas híbridas: Os adesivos se destacam quando combinados com soldas por pontos ou rebites, aproveitando tanto a resistência mecânica quanto a distribuição de tensão.
Admissão permanente na prática: escolhas baseadas na candidatura
O método mais adequado para uma junta metálica permanente deve sempre ser determinado por uma combinação de requisitos de projeto, serviço, material e produção. A integração desses fatores garante a eficácia e a durabilidade da junta.
1. Trajetória de carga e tipo de forças
As soldas apresentam excelente desempenho sob cargas de cisalhamento direto e tração que atravessam a zona soldada.
Os rebites são ideais quando a carga principal é o cisalhamento; eles podem se soltar ou falhar sob forças excessivas de tração ou descolamento, a menos que sejam reforçados por projeto.
Os adesivos se destacam em cenários dominados pelo cisalhamento e oferecem menor resistência a cargas de descascamento, a menos que sejam combinados com elementos mecânicos.
2. Compatibilidade de materiais
- Soldagem: Requer materiais com pontos de fusão compatíveis e ligas adequadas para se obter bons resultados.
- RivtingNão apresenta problemas de fusão, sendo perfeito para unir metais diferentes (como alumínio e aço), embora a corrosão galvânica deva ser evitada.
- AdesivosPode unir-se a quase qualquer combinação, embora a química da superfície e os acabamentos influenciem a força da ligação.
3. Necessidades de manutenção e ciclo de vida
Caso se preveja manutenção futura (desmontagem ou inspeção), rebites ou fixadores mecânicos são preferíveis à soldagem ou adesivos permanentes. Alguns adesivos são especificamente projetados para permitir reparos futuros, se selecionados adequadamente.
4. Rendimento de Produção e Escalabilidade
A soldagem pode ser facilmente automatizada e pode ser a solução mais rápida em larga escala, embora o investimento inicial seja alto. A rebitagem é mais lenta e envolve etapas manuais, enquanto os adesivos requerem tempo de cura que pode afetar a eficiência se não for gerenciado adequadamente.
5. Estabilidade Dimensional e Acabamento
A soldagem apresenta risco de distorção térmica, especialmente em peças finas. Para aplicações que exigem alta precisão ou acabamentos estéticos, rebites ou adesivos podem ser preferíveis. Os adesivos, em particular, proporcionam superfícies lisas e podem reduzir a vibração e o ruído.
6. Custo e Recursos Necessários
A soldagem costuma ser a opção mais econômica em grandes volumes, embora envolva custos com equipamentos, eletricidade e mão de obra especializada. A rebitagem tem custos mais elevados de mão de obra e materiais, mas evita despesas de capital e segurança. Os adesivos podem reduzir custos em montagens leves ou complexas, embora nem sempre em estruturas pesadas.
Solução de problemas e erros comuns em articulações permanentes.
Mesmo com uma seleção criteriosa, as falhas nas juntas geralmente decorrem de problemas recorrentes — identificá-los precocemente ajuda a reduzir reclamações, retrabalho e atrasos na produção.
- Distorção térmica em soldas: Tentar controlar a geometria ou as tolerâncias em juntas soldadas de chapas finas leva a deformações e deslocamentos. Considere sempre a entrada de calor e utilize dispositivos de fixação ou correções de pós-processamento.
- Falta de reforço em materiais finos: O uso de parafusos ou rebites sem reforço local pode levar ao desgaste das roscas ou ao desprendimento dos rebites. Recomenda-se a adição de insertos, placas de reforço ou outros reforços.
- Delaminação adesiva: A maioria das falhas começa com uma preparação inadequada da superfície, seleção incorreta do adesivo para o ambiente ou aplicação inadequada (vazios, bolhas de ar).
- Rebites com orientação de carga incorreta: Quando a carga principal for de tração ou descolamento, os rebites podem falhar. Reavalie o projeto se as cargas não forem principalmente de cisalhamento.
Métodos de junção híbridos e avançados
Na produção em larga escala, a combinação de diferentes técnicas é frequentemente necessária para alcançar os melhores resultados. Os sistemas híbridos aproveitam as vantagens de múltiplos métodos — como adesivos + soldas ou rebites + adesivos — para criar conjuntos mais confiáveis e duráveis.
- Em veículos e recintos industriaisOs adesivos estruturais distribuem as cargas e reduzem as vibrações, enquanto as soldas ou rebites proporcionam resistência imediata.
- Eletrodomésticos e eletrônicosOs adesivos isolam materiais diferentes, enquanto rebites ou soldas suportam cargas mecânicas.
- ReparosEm alguns casos, adesivos são usados juntamente com rebites ou parafusos para restaurar a resistência ou a estanqueidade após falhas ou rachaduras na solda.
As combinações híbridas atenuam as fragilidades de cada processo individual; se um adesivo pode falhar sob tensão de descascamento, um rebite ou solda próxima absorve essa carga. A chave é garantir a compatibilidade em termos de calor, tempo de cura e exposição ambiental.
Estudo de caso: Seleção do método de fixação de chapas metálicas na prática
Em ambientes de alta produção, cada detalhe importa: não apenas a resistência da junta, mas também o tempo de ciclo, a repetibilidade e as capacidades do fornecedor. Os especialistas da Manufyn utilizam um rigoroso processo de Design para Fabricação (DFM) para validar a seleção de juntas. Isso inclui a análise dos caminhos de carga, a verificação da espessura do material e a avaliação da exposição a fatores ambientais.
São analisadas as opções de automação, inspeção e escalabilidade. Quando riscos são identificados — como o desgaste da rosca em chapas finas, distorção da soldagem ou falha do adesivo — são propostas alternativas ou regras para sistemas híbridos. A validação antecipada do DFM (Design for Manufacturing) evita surpresas dispendiosas na produção, garantindo qualidade e confiabilidade desde o início.
Guia de referência rápida: Lista de verificação para seleção de próteses permanentes
- O caminho de carga da junta corresponde ao perfil de resistência do método escolhido? (Cisalhamento, descascamento, tração)
- A compatibilidade dos materiais foi validada, incluindo a espessura e o risco de corrosão galvânica?
- O processo atende à velocidade de produção exigida e permite inspeção ou reparo?
- A junta é resistente às condições térmicas, químicas e ambientais esperadas?
- O projeto permite manutenção ou desmontagem futuras, caso necessário?
- Foram exploradas opções híbridas para melhorar a confiabilidade?
Armadilhas a evitar ao expandir a produção
Soluções que funcionam em protótipos ou pequenos lotes podem falhar em grande escala. A instalação de rebites, a colagem em superfícies não preparadas ou a distorção da soldagem podem se agravar rapidamente em grandes produções. Sempre realize testes em escala de produção antes de adotar um método para milhares de unidades.
Se você escolher o método correto desde o início — considerando todos esses fatores — suas montagens não apenas durarão, como também resistirão ao uso no mundo real e ao teste do tempo, mantendo um acabamento profissional. A chave está em avaliar as vantagens e desvantagens e, em muitos casos, combinar técnicas para alcançar os melhores resultados da categoria, tanto na oficina quanto na linha de produção.